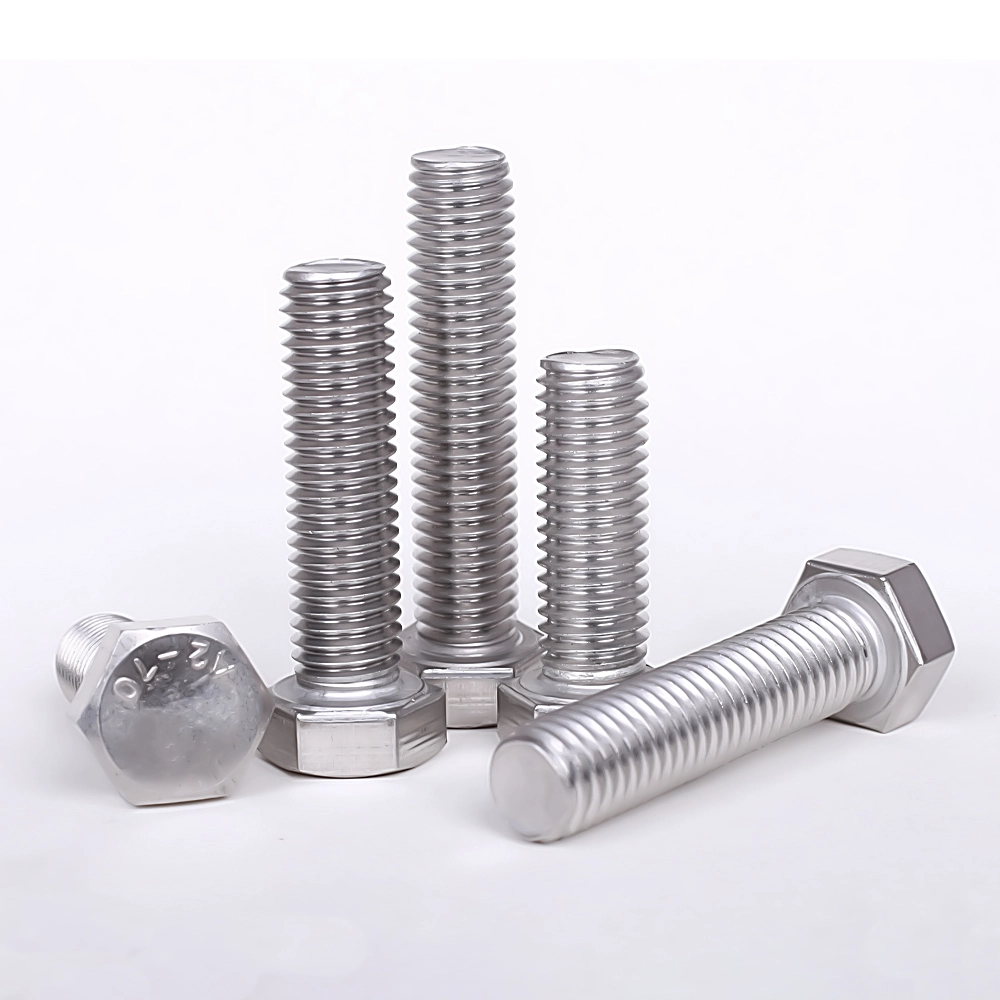
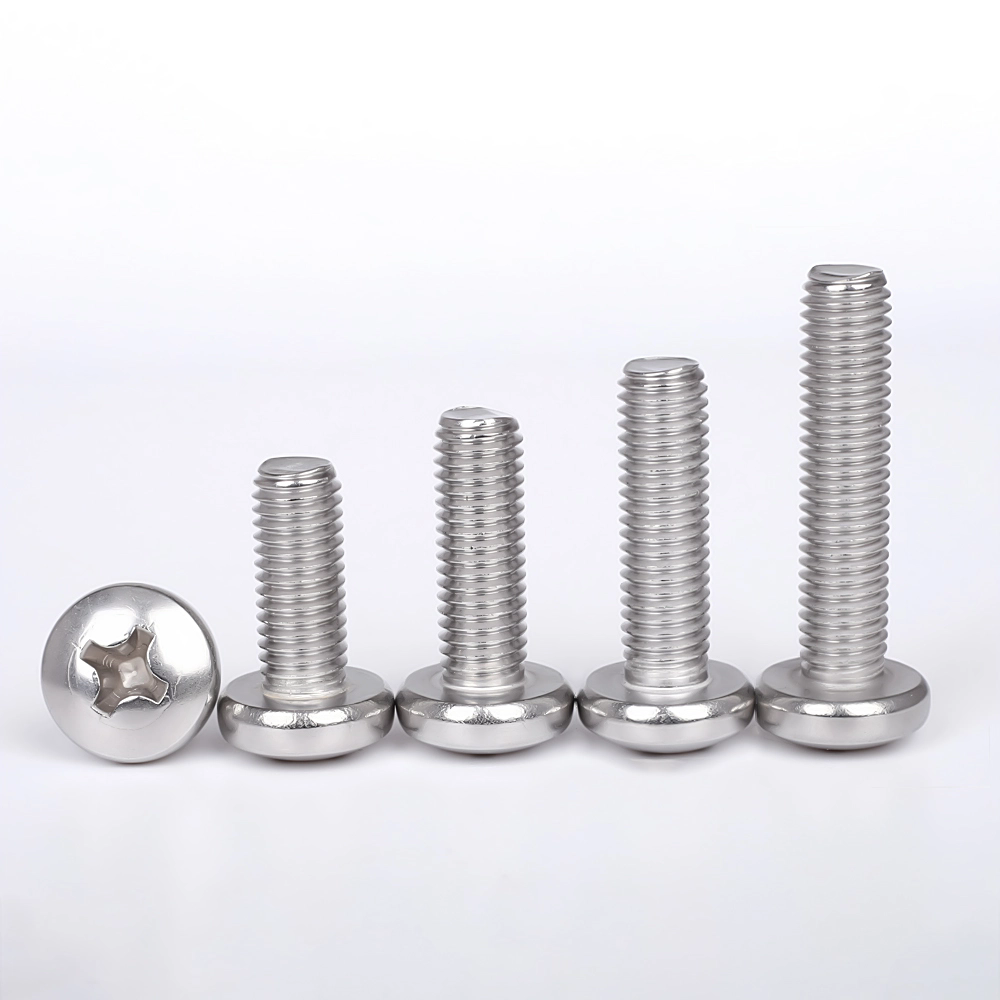
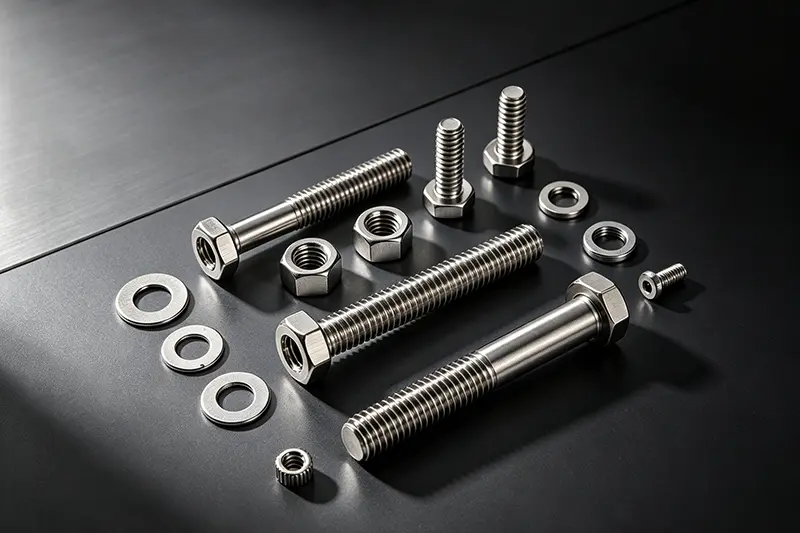
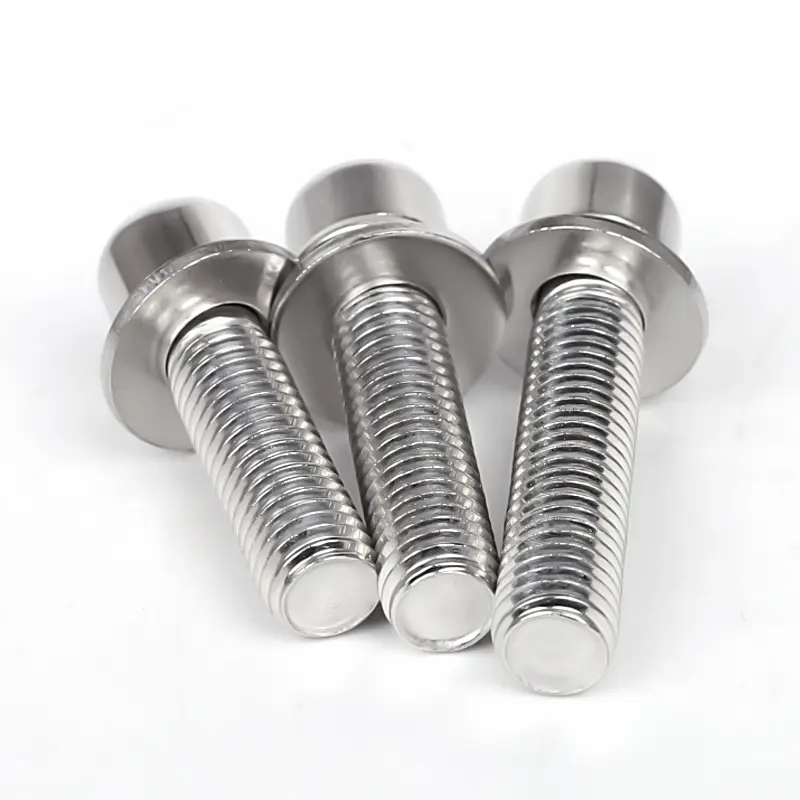
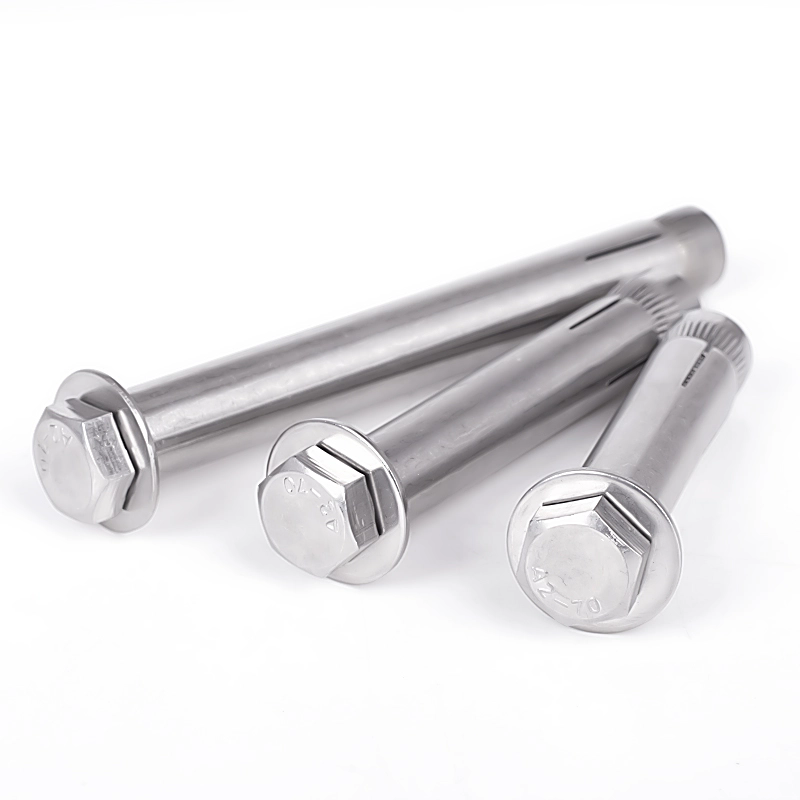
Csavaroka szokásos szénacél csavarok, nagy szilárdságú csavarok (8.8, 10.9 és 12.9 osztályok) és rozsdamentes acél csavarok kategóriába sorolhatók. Míg az alapvető gyártási folyamatok nagyrészt hasonlóak, a nagy szilárdságú csavarok további hőkezelési lépést igényelnek, míg a rozsdamentes acél csavarok pácoláson és passziváláson mennek keresztül.
I. Beérkező nyersanyag vizsgálat
Nyersanyagok: Huzalrúd (tekercses acél); az anyagminőségek közé tartozik a Q235, 45#, 40Cr, 35CrMo és 304/316 rozsdamentes acél.
Szemrevételezés: Ellenőrizze, hogy nincsenek-e repedések, rozsda vagy felületi leválás.
Fizikai-kémiai vizsgálat: Anyag spektrális elemzése, szakítószilárdság és keménység.
Méretellenőrzés: Győződjön meg arról, hogy a huzal átmérője megfelel a nyerscsavar specifikációinak.
II. Dróthúzás (hideg húzás)
A kezdeti huzalrúd átmérője túlméretezett, és le kell húzni a szabványos nyersdarab átmérőjére.
Pácolás: Sósavas merítés a felületi vízkő és rozsda eltávolítására.
Semlegesítés, vízzel öblítés és foszfátozás: Kenő foszfát film képződése a felületen.
Elszappanosítás: Kenőpor alkalmazása a hidegfejű szerszámok kopásának csökkentésére.
Hideg húzás: Többszöri húzási lépések a huzalátmérő csökkentésére a megcélzott feldolgozási méretre.
Tekercselés: A huzal tekercsbe van tekerve, készen áll a hideg irányvonalra.
III. Hideg fejezés (alapfolyamat: a csavarfej és a nyersszár formázása egy műveletben)
Több állomásos hidegfejű gépet használ; az alakítás szobahőmérsékleten történő extrudálással történik (melegítés nélkül).
Előtolás és vágás: A huzaldarabot a szükséges teljes csavarhosszra vágják.
Első ütés (előfejezés): Kezdeti extrudálás a fejforma kialakításához.
Második ütés (befejezőfej): hatlapfejet, kerek fejet vagy serpenyőfejet képez; egyidejűleg csökkenti a szár átmérőjét és kialakítja a letörést.
Kidobás: Sima szárú csavardarabot hoz létre (menet nélküli).
Hibaelhárítás: Ellenőrzi a fej repedését, a középponttól eltérő fejeket, az inkonzisztens szárhosszakat és a sorját.
IV. Szálgörgetés (szál feldolgozás)
Megkülönböztethető a menethengerléssel (nagy pontosságú, nagy szilárdságú csavarokhoz) és a lapos menethengerléssel (standard csavarokhoz).
Üres betöltés, pozicionálás és befogás.
Két menethengerlő szerszám forog egymás ellen, hogy a szabványos külső meneteket a szárra extrudálják.
Menetmérő ellenőrzése (Go/No-Go): Biztosítja a menet illeszkedésének pontosságát.
Sorjázás: Sorja eltávolítása a menetélekről.
V. Hőkezelés (csak nagy szilárdság esetén szükségescsavarok, 4.8-as és magasabb fokozat; opcionális a szabványos 4.8-as csavarokhoz)
Cél: A szilárdság, a keménység és a szívósság növelése... 8,8/10,9/12,9 szilárdsági fokozatok elérése
1. Kioltás
Hálószalagos kemencében 800-900°C-ra melegítik, majd gyors olajhűtéssel növelik a keménységet.
2. Temperálás
Újramelegítve és közepes hőmérsékleten tartva a belső kioltási feszültségek enyhítésére és a törékeny törés megelőzésére.
3. Hűtés és kisütés
A keménység és a mikroszerkezet hőkezelés utáni vizsgálata; a nem megfelelő alkatrészeket átdolgozzák.
VI. Felületkezelés (korrózió/rozsdavédelem; az eljárást a követelmények alapján választjuk ki)
Előnyök: Alacsony költség; Hátrányok: érzékeny a hidrogén ridegségére magas hőmérsékleten; nagy szilárdságú 10,9/12,9 csavaroknál az elektrogalvanizálás tilos.
2. Tűzi horganyzás (Energiaipar és nagy teherbírású kültéri csavarok)
Pácolás és folyósítás → Magas hőmérsékletű cinkbemerítés; vastag bevonat, kiváló korrózióállóság; a menetek utókezelést igényelnek.
Nincs hidrogén ridegség; kiváló rozsdaállóság a horganyzáshoz képest; sópermetnek ellenálló; általános választás az új energetikai és autóipari nagy szilárdságú alkatrészekhez.
Optikai válogatógép: Automatikus válogatás a hibás alkatrészek eltávolítására.
VIII. Hidrogénmentes sütés (kötelező horganyzott, nagy szilárdságú csavarokhoz)
200-230°C-on 2-4 órán keresztül sütjük a lemezezést követő 24 órán belül, hogy kiküszöböljük a hidrogénes ridegséget és megelőzzük a stressz okozta törést.
IX. Csomagolás és raktározás
Specifikáció és minőség szerint csomagolva; címkézve (specifikáció, szilárdság, anyag, tételszám). Nedvességálló csomagolás; raktározás és szállítás.
Cookie-kat használunk, hogy jobb böngészési élményt nyújtsunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat