Nyelv
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Az automatizált szerelési zavarok származhatnak a GB818 laposfejű, keresztben süllyesztett gépcsavar tételváltozataiból?
2026-09-11
Az elektronikai OEM vásárlók és az ipari rögzítőelemek forgalmazói gyakran kézi mintaellenőrzéssel ellenőrzik a gépcsavarok minőségét. A kézzel válogatott prototípusminták átmennek a méretellenőrzésen és a kézi csavarhúzó-teszten. A kézi mintavétel során számos finom kötegszintű eltérés láthatatlan marad, és csak akkor jelenik meg a felszínen, amikor az alkatrészek nagy sebességű automatizált összeszerelősorokba kerülnek, nem tervezett sorleállásokat és többletköltségeket okozva.
Négy futószalag-releváns eltérés, amelyet ritkán emelnek ki a szabványos adatlapokon:
- A keresztmetszeti profil eltolódása, ami időszakos meghajtó-bit bütyköt okoz a gyártási nyomaték alatt
- A menethengerlő szerszám kopása, amely inkonzisztens menetillesztést eredményez nagy gyártási tételekben
- Felületi bevonat vastagság szórási súrlódási értékek nyomatékvezérelt állomásokhoz
- A szétválasztott nyersanyag-hőszámok érvénytelenítik a prototípustanúsítványokat a szállított tételeknél
A keresztmetszetek geometriájának egységessége a nagy sebességű automatikus vezetéshez
A kézi mintavizsgálat tolerálja a kisebb keresztmetszeti alakhibákat. A robotszerelő szerszámok rögzített nyomaték-idő profilokat alkalmaznak; kis mélyedés méretsodródás megváltoztatja a bit érintkezési felületét. Még a statikus szemrevételezésen átmenő csavarok is gyakori bütykös kitörést, bitkopást és selejt szerelvényeket okoznak a gyártósorokon.
- A keresztmetszetek geometriájának időszakos optikai profilleolvasása minden gyártási kampány során
- Szimulált automatikus összeszerelési nyomaték-ciklus-tesztelés az ügyfél által megadott meghajtó bittípusokkal
A Wanluo Hardware az egyszerű vizuális megjelenésen túl a mélyedési profilok szúrópróbaszerű ellenőrzését is elvégzi, és kiszűri azokat a tételeket, amelyeknél ki van téve a robot-összeállítás cam-out kockázatának, még az exportrendelések csomagolása előtt.
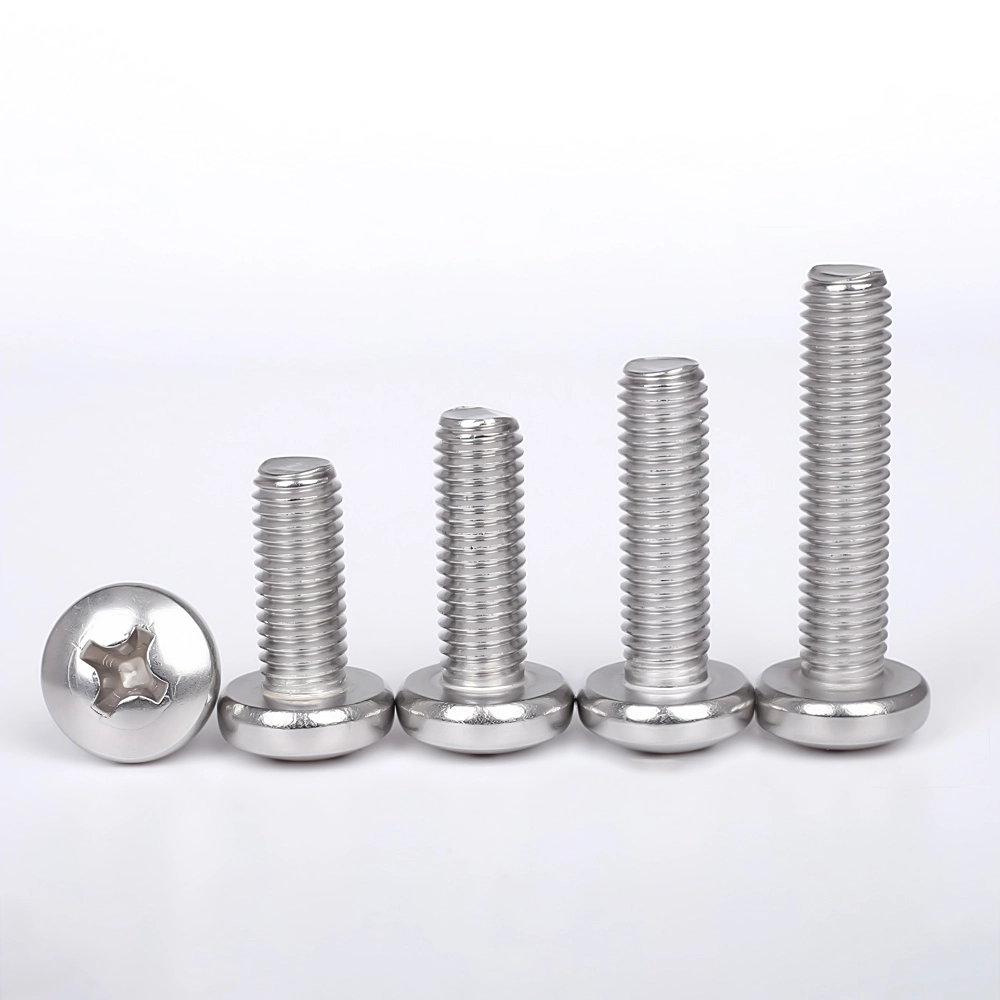
Menet-illesztési stabilitás a tömeggyártású szerszámkopás során
A prototípus csavarokat vadonatúj menethengerlő szerszámokkal gyártják. A több millió alkatrészből álló ciklusok után a szerszámfelületek fokozatosan lebomlanak. Az egyes csavarméretek továbbra is a rajz tűréshatárain belül maradhatnak, a halmozott profilváltozások azonban ingadozó menet-beilleszkedési viselkedést okoznak.
Az ilyen finom eltérések nem mutatnak semmit az egycsavaros kézi próbák során, de szórványos keresztmenetet vagy merev párosítást okoznak, amikor folyamatosan betáplálják az automata szerelvények menetes házfurataiba.
- Gyártási mennyiség kioldási küszöbértékeinek megvalósítása a menethenger-szerszám újrakondicionálásához
- GO-NO-GO mérőmintavétel kombinálva műszakonkénti részleges menetprofil-ellenőrzéssel
A bevonat vastagságának szórása megváltoztatja a nyomaték-feszültség teljesítményét
Sok vásárló csak a bevonat típusát adja meg, anélkül, hogy meghatározná a megengedett vastagságváltozást. A cink vagy passzivációs réteg egyenetlenségei módosítják a felületi súrlódási együtthatót. A nyomatékzáras összeszerelő állomásokon az azonos programozott nyomaték nagyon eltérő tényleges szorítóerőt eredményez.
Egyes tételek a végén alulszorulnak, és hajlamosak a használat közbeni vibráció-lazulásra; mások menetcsík kockázatot okoznak a robot által hajtott meghúzás során, még akkor is, ha minden csavar vizuálisan egységesnek tűnik.
- Többpontos bevonatvastagságmérés, amely lefedi a menet gyökereit és a fejtől a szárig terjedő átmeneti zónákat
- A forgatónyomaték-feszültség próbapad valós gyártási összeszerelő állomás paramétereit reprezentáló ellenőrzés
A nyersanyag-fűtési tétel nyomon követhetősége, amely elválasztja a bizonyítékot az ömlesztett áruktól
A prototípus-tételekből származó általános anyagvizsgálati jelentések nem jelenthetnek tömeggyártású szállítmányokat az ipari OEM-auditokhoz. Egyes rögzítőelem-beszállítók újra felhasználják a régi minta-tételes MTR-dokumentumokat a későbbi gyártási folyamatokhoz anélkül, hogy kereszthivatkozásokat végeznének az acél tényleges hőértékeire.
Az alkatrészek nyomon követhetőségi szabályainak hatálya alá tartozó elektronikai és készülékprojekteknél ez a dokumentációs eltérés blokkolhatja a bejövő áruk minőségbiztosítási átvételét, függetlenül a fizikai csavarok mechanikai teljesítményétől.
- Kösse a késztermékek tételkódjait közvetlenül a megfelelő acélgyári hőtételszámokhoz
- Projektspecifikus angol nyelvű anyagjelentések kiadása a dátum nélküli prototípus-tanúsítványok köröztetése helyett
Sűrített műszaki záradék-ellenőrző lista az automatizált vonalakat célzó kötőelem-beszerzéshez
- Adjon hozzá keresztmetszeti geometriát és szimulált robot-nyomatékciklus-követelményeket a beszerzési rendelés specifikációihoz
- Határozza meg a szálhengerlési-karbantartási triggereket és a vegyes módú szál-ellenőrzési mintavételi szabályokat
- Adja meg a megengedett bevonatvastagság-tartományt, valamint a nyomaték-feszültség érvényesítését a nyomatékvezérelt összeszerelő állomásokhoz
- A fűtési tételhez kapcsolódó dokumentáció érvényesítése; megtagadja az önálló prototípus-mintaanyagjelentések újrafelhasználását
Kapcsolódó hírek
- Mi teszi a rozsdamentes acél T csavart megbízható választássá a modern rögzítéshez?
- Hogyan javítja a hatlapfejű kombinált csavar a rögzítési teljesítményt?
- Milyen beszerzési hibák okozzák a rozsdamentes acél drótkötél projekt kudarcait?
- A felület tökéletes minták elfedik-e a kúpos kupakú tágulási csavarok terepi projektjének kockázatait?
- Mitől lesz egy hatlapú karimás beton horgonycsavar megbízható nagy teherbírású konstrukciókhoz?